Bienvenido a Zhengzhou Xinli Wear-Resistant Material Co. Ltd.
Bienvenido a Zhengzhou Xinli Wear-Resistant Material Co. Ltd.
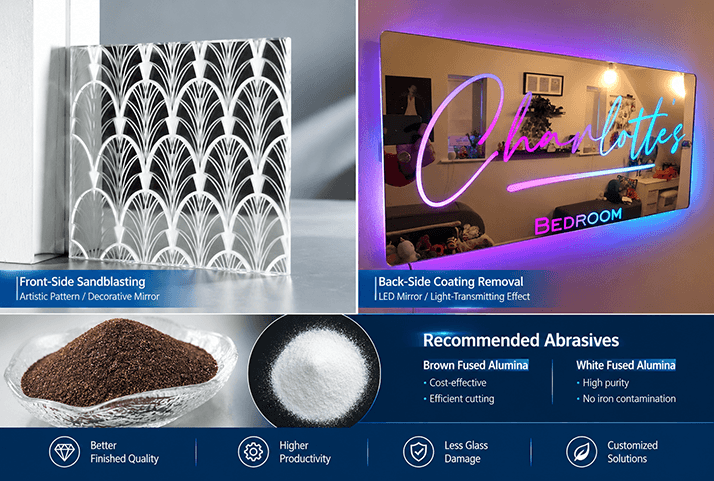
Con la creciente adopción de la tecnología para hogares inteligentes y el aumento de la demanda de decoración arquitectónica de alta gama, el mercado de espejos LED inteligentes para baños, espejos artísticos antirreflejo y espejos decorativos personalizados está creciendo rápidamente.
Sin embargo, durante el chorreado de espejos pueden surgir problemas como una baja eficiencia de eliminación del recubrimiento posterior, astillado y rotura de los bordes del vidrio, transmisión de luz irregular, superficies excesivamente rugosas y contaminación por hierro.
Como proveedor de abrasivos y soluciones de tratamiento de superficies, presentamos un análisis sistemático de las principales aplicaciones del chorreado de espejos: eliminación del recubrimiento posterior para crear zonas de transmisión de luz y mateado artístico de la superficie frontal, incluyendo la selección del abrasivo, granulometría, presión y boquilla.
El chorreado de espejos es un proceso de tratamiento superficial que utiliza aire comprimido para proyectar abrasivos como Óxido de aluminio café, Óxido de aluminio blanco o microesferas de vidrio a alta velocidad sobre la superficie frontal o posterior del espejo.
Según la superficie procesada y el resultado deseado, el chorreado de espejos puede dividirse en dos aplicaciones principales.
Principio: el abrasivo elimina la capa de pintura de resina de plata y la capa reflectante de plata de la parte posterior del espejo, dejando expuesto el sustrato de vidrio transparente.
Aplicaciones: creación de zonas de transmisión de luz como canales de iluminación LED, iconos de control táctil y ventanas de visualización.
Principio: una plantilla o película de grabado protege las zonas que no deben procesarse, mientras el abrasivo se proyecta directamente sobre la superficie frontal del vidrio para crear una microrrugosidad y una reflexión difusa.
Aplicaciones: creación de patrones, logotipos, efectos antirreflejo y superficies mate con menor visibilidad de huellas dactilares.
Características: alto contenido de óxido de aluminio (>99 %), alta dureza, gran capacidad de corte, buenas propiedades de autoafilado y alta limpieza con mínima contaminación por hierro.
Aplicaciones: eliminación del recubrimiento posterior de espejos LED de alta gama y mateado decorativo frontal de alta calidad.
Características: buena relación coste-rendimiento, tenacidad relativamente alta y capacidad de corte eficiente.
Aplicaciones: eliminación rápida de pintura plateada e imprimación en la parte posterior de espejos convencionales cuando el coste es un factor importante.
| Requisito | Abrasivo recomendado | Granulometría | Presión | Boquilla | Resultado |
|---|---|---|---|---|---|
| Eliminación del recubrimiento posterior y transmisión de luz en espejos LED | Óxido de aluminio blanco / Óxido de aluminio café | 120#–180# (150# recomendado) | 0,30–0,45 MPa (no superar 0,5 MPa) | Boquilla de carburo de boro 6,0–8,0 mm | Eliminación rápida de las capas de pintura y reflexión, reduciendo el daño al vidrio |
| Acabado mate ultrafino / antirreflejo | Óxido de aluminio blanco de alta pureza | 220#–280# | 0,20–0,35 MPa | Boquilla de carburo de boro / carburo de silicio 4,0–6,0 mm | Superficie mate fina y uniforme |
| Grabado de patrones artísticos frontales | Óxido de aluminio blanco | 150#–200# | 0,25–0,40 MPa | Boquilla de carburo de boro 6,0–8,0 mm | Patrones definidos y textura superficial uniforme |
Los espejos son materiales frágiles. Una presión excesiva (>0,5 MPa) puede provocar microfisuras y astillado de los bordes, mientras que una presión demasiado baja (<0,2 MPa) puede no eliminar eficazmente los recubrimientos posteriores de alta adherencia.
Se recomienda una presión estable de aproximadamente 0,3–0,4 MPa y mantener la pistola en un ángulo de 45°–60° respecto a la superficie.
El chorreado en seco o húmedo a alta presión se utiliza habitualmente. Las boquillas de carburo de boro (B₄C) se recomiendan por su excelente resistencia al desgaste. Su vida útil puede ser aproximadamente 3–5 veces superior a la de las boquillas de carburo.
Para la eliminación de recubrimientos en grandes áreas de canales LED, se recomiendan boquillas Venturi.
Para pequeños iconos táctiles o patrones finos, se recomiendan microboquillas de paso recto.
Cuando el orificio de la boquilla haya aumentado más del 15 % debido al desgaste, debe sustituirse.
En un sistema de chorreado circulante, los abrasivos se fragmentan gradualmente debido a los impactos repetidos.
La acumulación excesiva de polvo y partículas finas puede reducir la transmisión de luz o producir una textura superficial irregular.
Por ello, se recomienda utilizar un sistema de clasificación por aire y recuperación del abrasivo para eliminar las partículas excesivamente finas y añadir abrasivo nuevo.
Como proveedor profesional de abrasivos, ofrecemos Óxido de aluminio blanco, Óxido de aluminio café y granulometrías abrasivas personalizadas para aplicaciones de procesamiento de vidrio y tratamiento de superficies.
Para solicitar muestras o una solución personalizada de optimización del abrasivo y del proceso de chorreado, póngase en contacto con nuestro equipo técnico.

 English
 Русский
 日本語
 한국어
 Español
 Tiếng Việt
 Deutsch
 Français
 Italiano
 Português

